Språk
Få en offert
Få en offert
 Hem / Utrustning / DTN pneumatisk platssvetsmaskin / DTN2 pneumatisk platssvetsmaskin / DTN2 -125KW Microcomputer Controlled Pneumatic Spot Welder
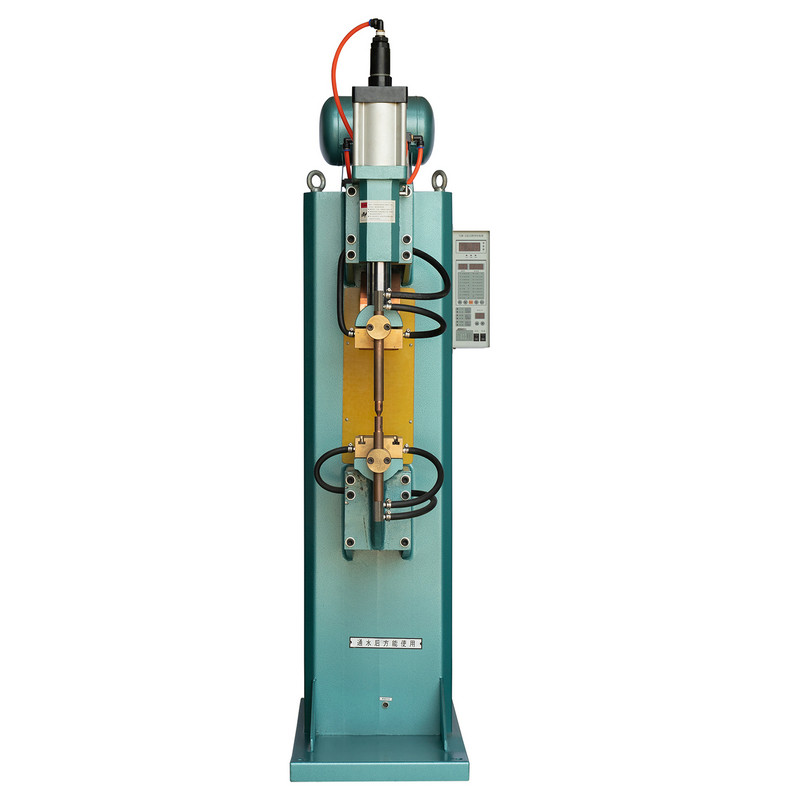


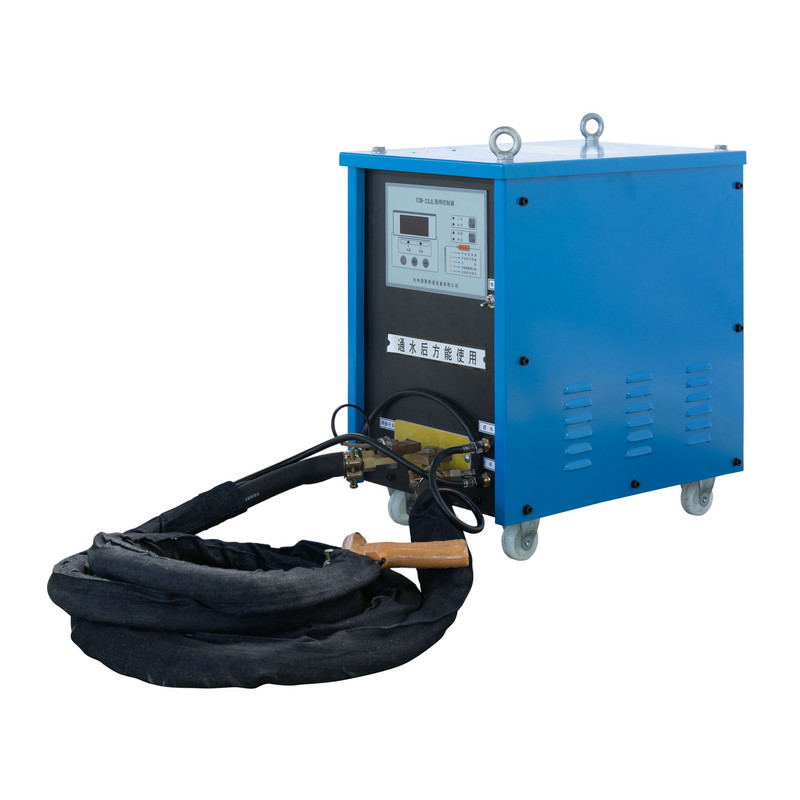
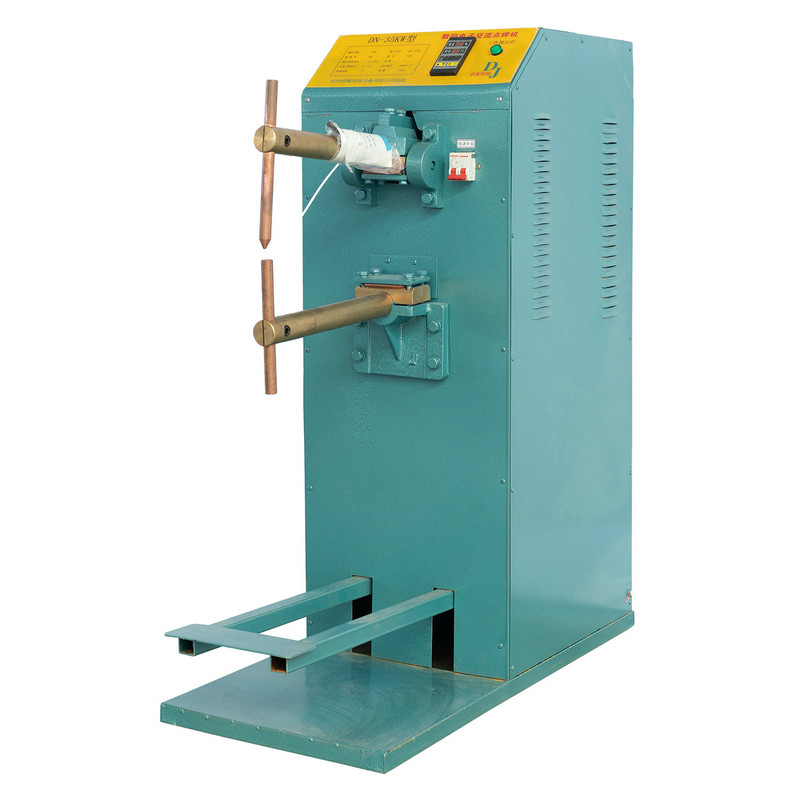
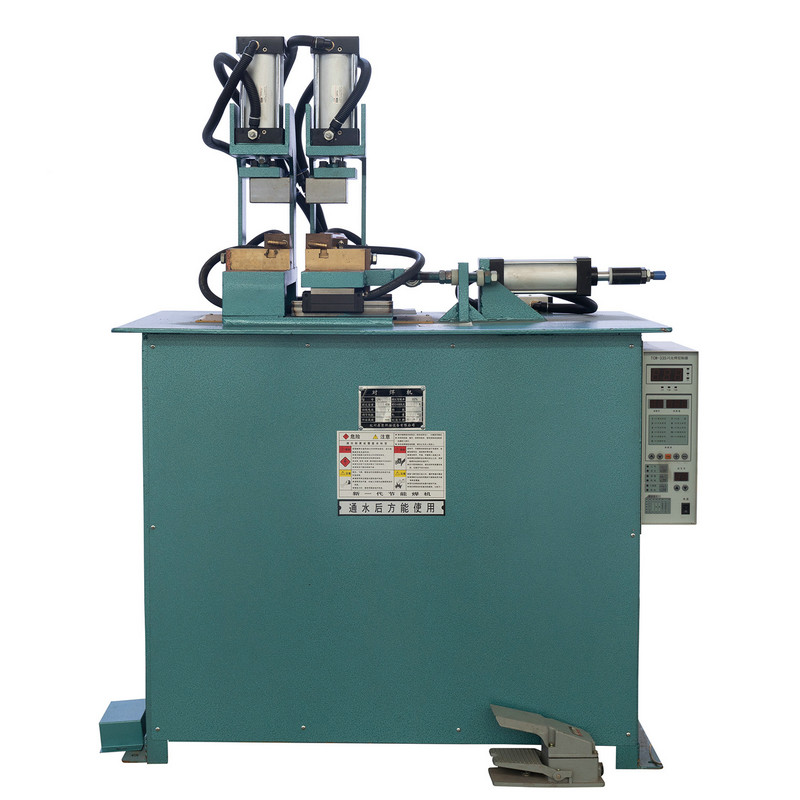
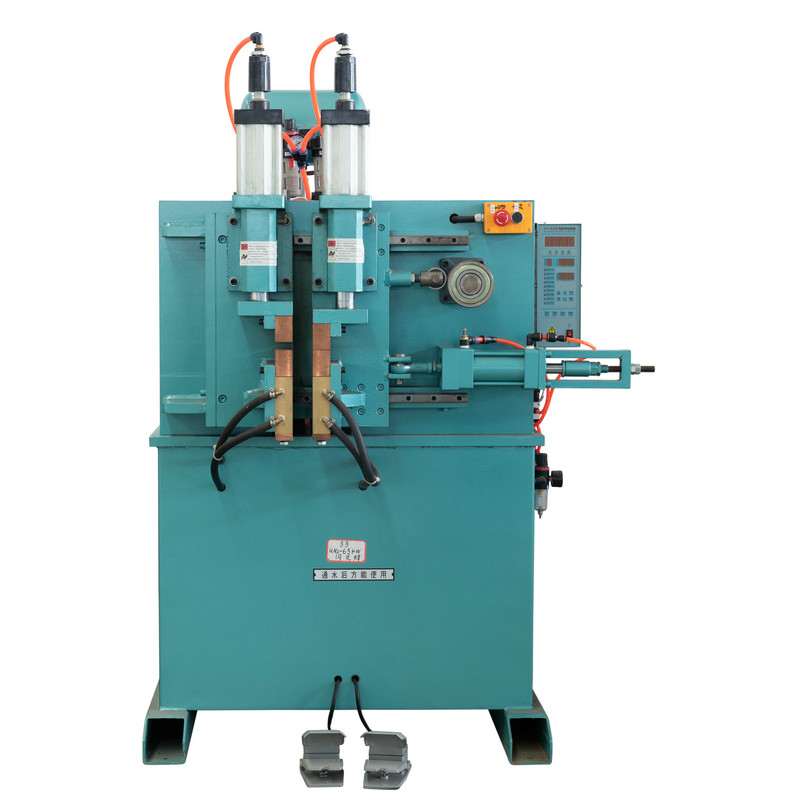
DTN2 -125KW mikrodatorstyrd pneumatisk spot -svetsare har en användarvänlig design, med mikrodatorkontroll och en LCD -skärm för exakt, intuitiv parametervisualisering. Under svetsoperationer producerar den minimala gnistor samtidigt som de säkerställer robusta svetsar. Denna mångsidiga maskin är idealisk för svetsning av en rad material, inklusive varma och kalla plattor, rostfritt stålplattor och ledningar, samt nötter och andra arbetsstycken.
Utrustad med en högkvalitativ all-copper-transformator och vidspänningsteknik erbjuder svetsmaskinen imponerande flexibilitet. Den kan automatiskt justera sin spänning med upp till 20% för att rymma olika förhållanden. Driften är enkel under normal användning, med mikrodatorkontrollen som möjliggör justeringar av trycktid, svetsström, svetsvaraktighet, underhållsintervall och viloperioder.

Specifikationer
| Modell | Enhet | DTN2-150KW | |
| Primärspänning | V | 380 | |
| Rankad kapacitet | Kva | 150 | |
| Nominell ingångsström | En | 394 | |
| Maximal kortslutningsström | Ka | 28 | |
| Nominell lastvaraktighet | % | 20 | |
| Sekundärspänningsreglering | V | Steglös spänningsreglering | |
| Spänning utan belastning | mm | 0,5-8,20 | |
| Förlängningslängd på elektrodarm | mm | 450 | |
| Avstånd mellan elektrodarmar | mm | 300 | |
| Maximalt tryck mellan elektroderna | N | 8000 | |
| Cylinderslag | mm | 80 | |
| Elektrodstorlek | Elektrodarm | mm | Ф60 |
| Elektrodhållare | mm | Ф25 | |
| Elektrodhuvud | mm | Ф20 | |
| Svetstjocklek | Lågkolstål | mm | 5.5 5.5 |
| Rostfritt stål | mm | 2.5 2.5 | |
| Aluminium | mm | 0,9 0,9 | |
| Tryckluftstryck | mpr | 0.6 | |
| Tryckluftförbrukning | M3/h | 22 | |
| Kylvattenflöde | L/min | 5 | |
| Ingångstråd tvärsnittsområde | mm2 | 35 | |
Rekommenderade produkter
HÅLL KONTAKTEN

Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
LÄS MER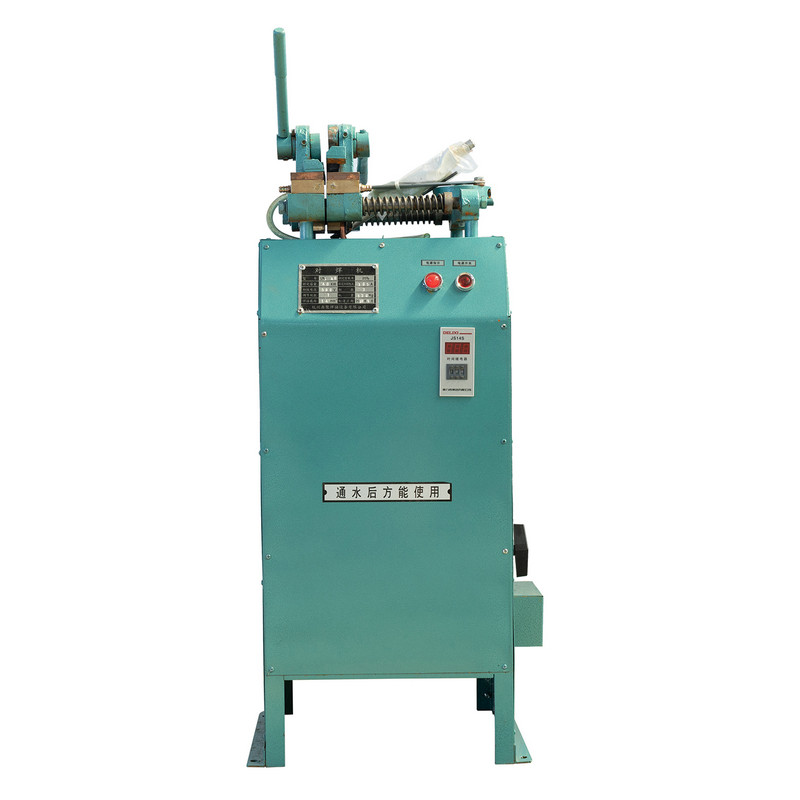
Förstå motståndsstumsvetsning och rollen av Flash Weld Technology Att sammanfoga två metallstångsändar ansikte mot ansikte utan tillsatsmaterial är en av de äldsta utmaningarna inom metall...
LÄS MER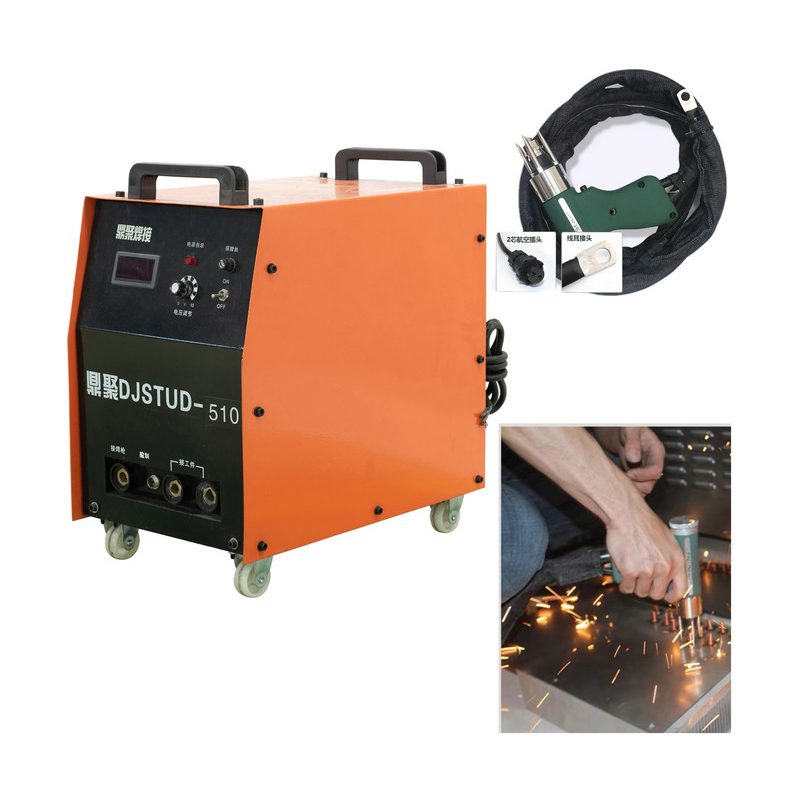
Förstå stiftpunktsvetsteknik idag Att fästa komponenter på metallpaneler utan att borra eller nita har blivit ett standardkrav inom plåttillverkning, skeppsbyggnad och konstruktion. Det är...
LÄS MER
Punktsvetsmaskinkategorier och hur de skiljer sig åt Motståndspunktsvetsutrustning är i allmänhet uppdelad efter hur elektrodkraften genereras och appliceras. Mekaniska fotpedalenhe...
LÄS MER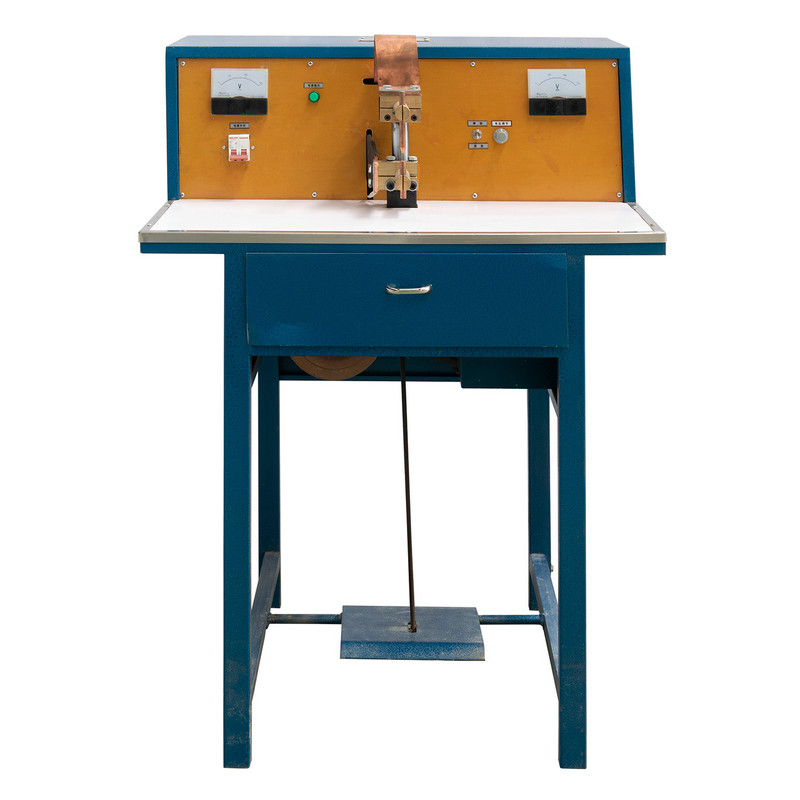
Why Heat Is the Hidden Bottleneck in Spot Welding Varje motståndspunktsvets är i sin kärna en kontrollerad termisk händelse. En kort, intensiv strömpuls passerar genom två överlappa...
LÄS MER
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
LÄS MER
Produkt
Kontaktinformation.
+86-152-5712-5882
Fax: +86-563-2269966
Nr 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui -provinsen
QR-kod