Språk
Få en offert
Få en offert
 2026.06.04
 Branschnyheter
Att välja fel svetsmaskin för din produktionslinje kan kosta tiotusentals dollar i omarbetning, stilleståndstid och skrotade delar. Med dussintals tillgängliga konfigurationer – från bänkenheter till helt automatiserade system – är det inte valfritt att veta exakt vad man ska utvärdera innan man undertecknar en inköpsorder. Det är viktigt. Den här guiden leder fabrikschefer, processingenjörer och inköpsspecialister genom varje kritisk beslutspunkt: maskintyp, strömkälla, arbetscykel, elektrodkraft och mer. Oavsett om du sätter upp en ny plåttillverkningslinje eller uppgraderar äldre motståndssvetsutrustning, ger ramverket nedan dig en tydlig teknisk väg till rätt val.
Innan du utvärderar någon specifikation måste du matcha maskinkategorin till ditt produktionsscenario. Industriella punktsvetsmaskiner delas in i fem breda familjer. Varje familj löser olika problem.
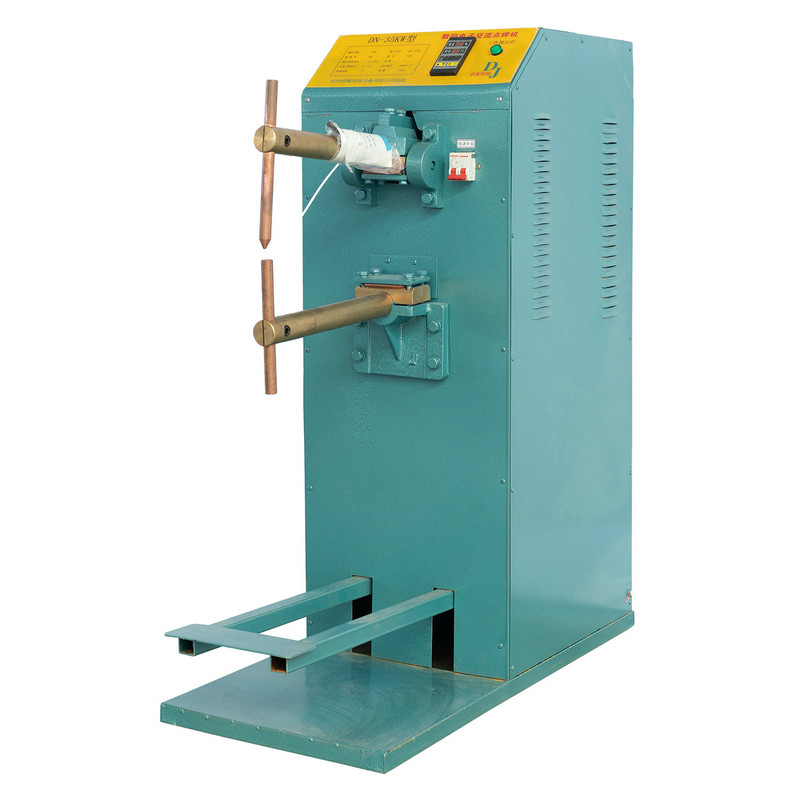
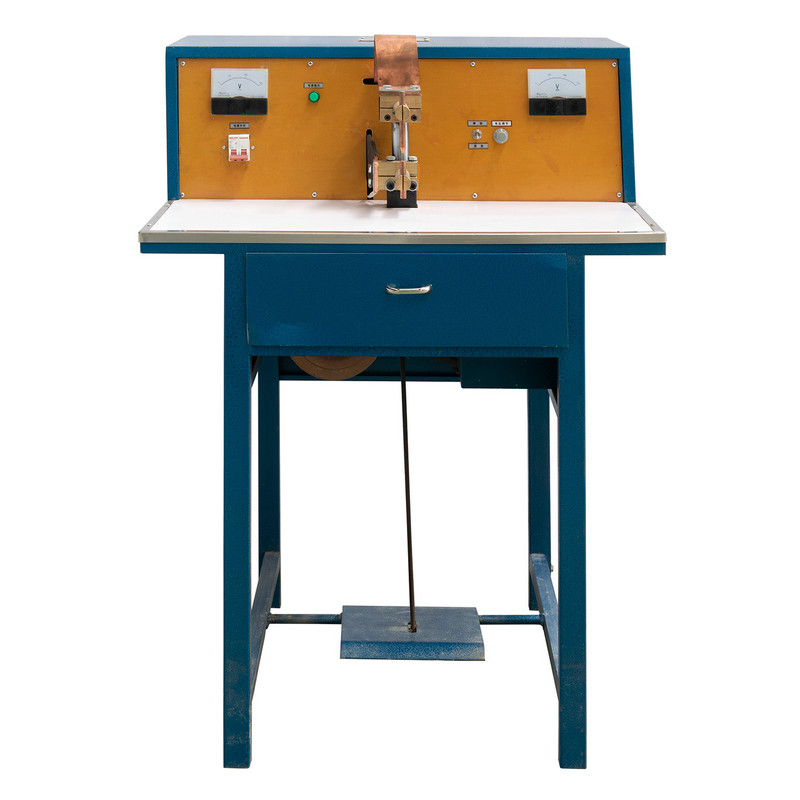
Fotaktiverade maskiner som frigör båda händerna för delpositionering. Den dn pedal punktsvetsmaskin är standardreferensen i denna kategori, flitigt använt för tråd-till-terminal-enheter och lätt plåt.
Svängarmskonstruktion med mekanisk eller pneumatisk elektrodaktivering. Idealisk för plana, tillgängliga svetspunkter på paneler upp till 3 mm tjocka. Vanligt vid tillverkning av VVS-kanaler.
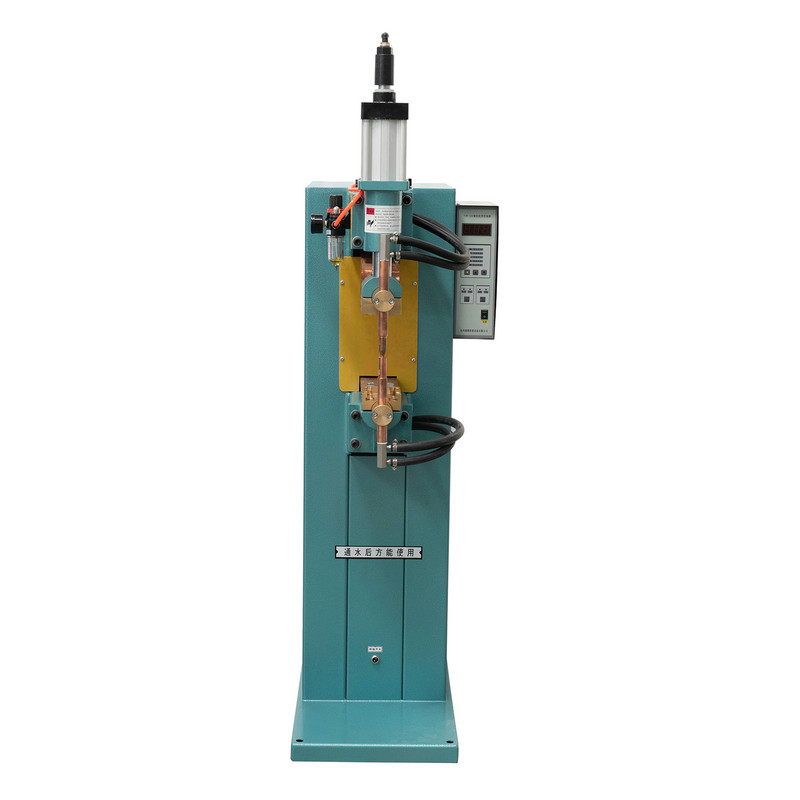
Vertikalverkande elektrodrörelse för exakt kraftkontroll. Hanterar staplade enheter och leder med olika tjocklek som vipparmsmaskiner inte kan nå konsekvent.
Upphängda eller handhållna enheter som för svetsen till delen snarare än delen till maskinen. Nödvändigt för stora underenheter som karosspaneler för bilar.
Roterande hjulelektroder som producerar överlappande punktsvetsar i en kontinuerlig linje. Används för vattentäta behållare, bränsletankar och rullformade sektioner.
Beslutsregel: Om dina operatörer måste flytta om delar ofta eller arbeta med båda händerna, eliminerar en pedalmanövrerad enhet en kritisk flaskhals. Om din genomströmning överstiger 800 svetsar per timme på en enda station, utvärdera en pneumatisk press-typ eller automatisk sömsvetsare istället.
Den strömkälla för svetsmaskin bestämmer svetskvalitetskonsistens, energieffektivitet och elektromagnetisk kompatibilitet med närliggande utrustning. Tre huvudteknologier konkurrerar i moderna fabriker.
| Typ av strömkälla | Frekvens | Typisk effektivitet | Svets repeterbarhet | Bästa applikationen |
|---|---|---|---|---|
| AC enfas | 50/60 Hz | 55 – 65 % | Måttlig | Lätt stål, trådskarvning |
| AC trefas | 50/60 Hz | 65 – 75 % | Bra | Medium plåt, balanserad gallerbelastning |
| Mellanfrekvens DC (MFDC) | 1 000 – 4 000 Hz | 85 – 92 % | Utmärkt | Belagt stål, aluminium, precisionsmontage |
MFDC-växelriktartekniken omvandlar växelström till en stabil DC-svetsström vid frekvenser mellan 1 000 och 4 000 Hz. Resultatet är en jämnare strömvågform med praktiskt taget ingen rippel. I praktiken betyder detta:
Trots MFDC-fördelar förblir AC-maskiner det ekonomiska valet för obestruket lågkolhaltigt stål under 1,5 mm, förbrukningsbart trådsvetsning i stora volymer och anläggningar där kapitalbudgeten är den primära begränsningen. Förhandskostnaden för en AC-pedalsvetsare är vanligtvis 40 – 60 % lägre än en motsvarande MFDC-enhet.
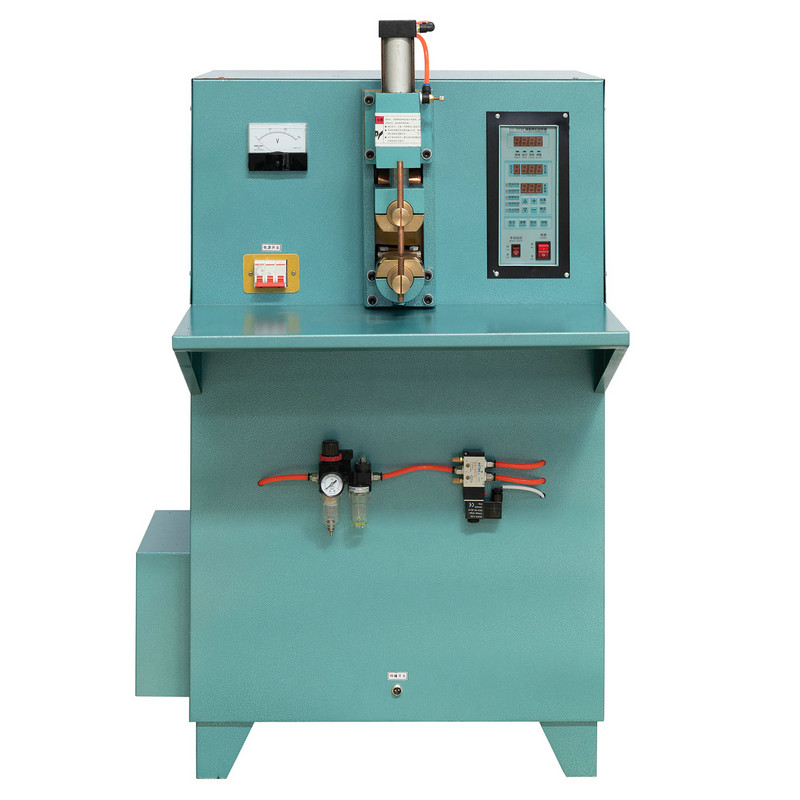
Elektrodaktivering – mekanismen som stänger elektroderna mot arbetsstycket – har en direkt inverkan på svetskonsistens, operatörsutmattning och cykeltid. Detta är kärnan i pneumatisk vs manuell punktsvetsare debatt.
Ett användbart riktmärke: fabriker som producerar mer än 500 identiska svetsar per skift på plåt som är tjockare än 1,2 mm bör starkt föredra pneumatisk aktivering. Under den tröskeln ger en kvalitetsmanual eller pedalstyrd enhet acceptabla resultat till lägre driftskostnader.
Den svetsmaskinens arbetscykel uttrycks i procent och talar om hur länge en maskin kan arbeta med nominell effekt inom ett standardfönster på 10 minuter innan den måste svalna. En maskin med 50 % arbetscykel vid 100 kVA kan leverera 100 kVA i 5 minuter och måste sedan vila i 5 minuter.
Börja med att mäta din svetstid per cykel och din vilotid mellan svetsarna. Om varje svets tar 0,4 sekunder och du tillåter 1,6 sekunder mellan svetsarna, är ditt faktiska arbetscykelbehov 20 %. En maskin klassad till 35 % räcker. Men om automatiseringen tar bort mellansvetspausen och du skjuter var 0,6:e sekund i en 10-sekunders skur, hoppar ditt faktiska behov till 60 %. Lägg alltid till en säkerhetsmarginal på 15–20 % över uppmätt efterfrågan för att ta hänsyn till produktionsökningar och termisk nedstötning vid förhöjda omgivningstemperaturer.
De flesta maskiner är klassade för 20 grader Celsius. För varje 10 grader över den baslinjen sjunker den effektiva arbetscykeln med cirka 5–8 %. Ett fabriksgolv som körs på 40 grader Celsius på sommaren kan minska en 50 % klassad maskin till en effektiv kapacitet på 35 – 40 %. Om din anläggning är i ett varmt klimat eller nära ugnar, specificera alltid maskiner med en högre nominell driftcykel eller forcerad luftkylning.
Den flowchart below maps the logical sequence from production requirement analysis to final machine specification. Following this path prevents the most common mistakes: over-specifying expensive MFDC systems for simple wire-splicing tasks, or under-specifying manual machines for demanding structural sheet metal work.
När du väl har bestämt dig för maskintyp och strömkälla avgör dessa specifikationer om maskinen verkligen passar dina delar och process.
Halsdjup är det horisontella avståndet från elektrodens mittlinje till maskinramen. Om din största del kräver att svetsen ska vara 350 mm från någon kant, behöver du ett halsdjup på minst 350 mm. Standard pedal- och vipparmsmaskiner erbjuder 150 – 350 mm. Stora pressmaskiner når 500 – 800 mm. Mät alltid din mest restriktiva del innan du anger denna dimension.
Detta är den maximala ström som transformatorn kan leverera till elektrodspetsarna. Det är inte samma sak som svetsström. En maskin med 100 kA kortslutningsström kan arbeta vid 60 – 80 kA under faktisk svetsning. Gapet mellan nominell kortslutningsström och driftsström ger maskinen utrymme för att kompensera för elektrodslitage, shuntning och variation av delytan.
För stålplåt är en generell riktlinje 1 000 – 1 500 N elektrodkraft per millimeter total stapeltjocklek. För en 2 mm stack (två 1 mm ark) innebär detta minst 2 000 – 3 000 N. Pneumatiska maskiner erbjuder vanligtvis 500 – 8 000 N beroende på cylinderns hålstorlek och lufttryck. Kontrollera att maskinens minsta kraft är tillräckligt låg för dina tunnaste material och att maximal kraft täcker din tjockaste stapel.
Moderna digitala svetstimer löser sig till enstaka cykler (1/50 eller 1/60 sekund). För precisionsarbete på tunna aluminium eller belagda stål, är timerupplösningen viktig eftersom även en extra cykel kan skjuta värmetillförseln bortom det optimala fönstret. Leta efter programmerbar klämtid, svetstid, hålltid och kyltid som separata parametrar.

Olika material ställer helt olika krav på maskinen. Det som fungerar perfekt för mjukt stål kan ge kallsvetsar eller utdrivning på rostfritt eller aluminium.
| Material | Rekommenderad strömkälla | Relativ svetsström | Elektrodmaterial | Nyckelutmaning |
|---|---|---|---|---|
| Lågkolhaltigt stål | AC eller MFDC | Medium | Cu-Cr-Zr-legering | Ytoxidation vid höga strömmar |
| Galvaniserat stål | MFDC föredras | Medium-Hög | Cu-Cr-Zr-legering | Zinkbeläggning orsakar snabbt spetsslitage |
| Rostfritt stål | AC eller MFDC | Låg-Medium | Cu-Cr-Zr-legering | Låg värmeledningsförmåga fångar värme |
| Aluminiumlegering | MFDC viktigt | Hög | Cu-W komposit | Hög conductivity demands fast weld pulses |
| Kopparlegering | MFDC viktigt | Mycket hög | W eller Mo tips | Extrem konduktivitet — mycket smalt processfönster |
Att sammanfoga två olika metaller - till exempel ett mjukt stålfäste till en rostfri panel - skapar ett asymmetriskt termiskt problem. Materialet med högre resistivitet genererar mer värme på sin sida av fogen. MFDC-maskiner med programmerbar upp- och nedåtgående strömramp låter processingenjörer omfördela värme genom att justera pulsformen istället för att byta ut maskinen. AC-maskiner erbjuder begränsad kontroll över denna parameter.
Produktionsvolymen är den avgörande faktorn när man väljer mellan manuell, halvautomatisk och helautomatisk motståndssvetsutrustning. Tabellen nedan kartlägger volymintervall till lämpliga maskinkonfigurationer.
| Daglig svetsvolym | Rekommenderad installation | Typiskt investeringsintervall | Operatörskicklighet behövs |
|---|---|---|---|
| Under 1 000 svetsar | Manuell pedal spot welder | Låg | Grundläggande |
| 1 000 – 5 000 svetsar | Pneumatisk press-type with timer | Medium | Mellanliggande |
| 5 000 – 20 000 svetsar | Multi-head eller indexeringsbordsystem | Medium-Hög | Mellanliggande |
| Över 20 000 svetsar | Robotisk svetscell med MFDC-pistoler | Hög | Tekniker / Programmerare |
Den machine itself is often not the largest cost in a high-volume resistance welding installation. Custom electrode holders, water-cooled platens, and part fixtures can equal or exceed the machine price. Factor tooling into your total cost of ownership calculation. A slightly more expensive machine with a modular electrode holder system may save considerably on future tooling changes.
Tips för total ägandekostnad: För alla maskiner som kör mer än två skift per dag, beräkna elektrodspetsförbrukningen per år. På galvaniserat stål kan spetsarna behöva spacklas var 200:e – 400:e svetsning. Vid 15 000 svetsar per skift betyder det att man ska sätta på upp till 75 gånger per skift – en process som måste integreras i cykeltidsbudgeten eller automatiseras med en tippskåp.
En korrekt specificerad maskin installerad felaktigt kommer fortfarande att producera dåliga svetsar. Dessa praktiska faktorer avgör om din investering lönar sig från dag ett.
Verifiera den tillgängliga kortslutningskapaciteten på din panel innan du väljer maskinklassificering. En 150 kVA enfas AC-svetsare som drar toppström kan orsaka spänningssänkning som stör känslig CNC-utrustning på samma krets. Trefasiga MFDC-maskiner drar balanserade belastningar och är mycket mer nätvänliga. I anläggningar med äldre elektrisk infrastruktur kan enbart detta övervägande motivera uppgraderingen till MFDC-teknik.
Maskiner över 30 kVA kräver vanligtvis vattenkylning för transformatorn och elektrodarmarna. Minsta flödeshastighet är vanligtvis 2 – 4 liter per minut vid inloppstemperaturer under 20 grader Celsius. Kylaggregat med sluten slinga föredras framför öppna kretsar eftersom de förhindrar ansamling av mineralavlagringar i kylkanaler. Blockerad kylning är den främsta orsaken till transformatorfel i industriella punktsvetsare.
Även en helautomatiserad maskin kräver kvalificerad personal för att ställa in svetsscheman, tolka svetsövervakningsdata och utföra förebyggande underhåll. Minsta utbildning bör omfatta:
Ett strukturerat underhållsprogram förlänger maskinens livslängd från en typisk bytescykel på 8–10 år till 15 år eller mer i välskötta anläggningar.
| Frekvens | Uppgift | Konsekvens om överhoppad |
|---|---|---|
| Varje skift | Inspektera och klä elektrodspetsarna | Svetsklumpens diameterdrift, ytmärkning |
| Varje vecka | Kontrollera elektrodhållarens inriktning och kontaktyta | Asymmetrisk nugget, ökat sekundärt motstånd |
| Varje vecka | Verifiera kylvattenflödeshastighet och temperatur | Transformator överhettning, isolering haveri |
| Månadsvis | Inspektera sekundära kablar och shuntar för sprickor | Motståndsökning, strömförlust, brandrisk |
| Månadsvis | Kalibrera svetstimer mot referensräknare | Värmeavdrift utanför processspecifikationen |
| Årligen | Fullständig elinspektion av kvalificerad tekniker | Dolda isoleringsfel, säkerhetsrisk |
En DN pedalpunktsvetsmaskin är en fotmanövrerad motståndspunktsvetsmaskin där operatören använder en fotpedal för att stänga elektroderna och lämnar båda händerna fria att placera arbetsstycket. DN-beteckningen hänvisar till en standardiserad kapacitetsklassificering som används i industriella specifikationer, typiskt sett täcker maskiner från DN-16 (lätt gauge trådarbete) upp till DN-100 och uppåt (medium plåt). Använd en när din process kräver hög detaljpositioneringsnoggrannhet, när arbetsstyckena är tillräckligt små för att hanteras manuellt och när produktionsvolymerna är måttliga - vanligtvis under 3 000 svetsar per skift.
Börja med materialstapeln: total tjocklek och materialresistivitet. För mjukt stål upp till 2 mm total stapel kräver de flesta applikationer 50 – 80 kVA. För staplar upp till 4 mm, räkna med 80 – 150 kVA. För aluminium oavsett tjocklek, multiplicera stålbehovet med 1,5 – 2,0 eftersom aluminiums höga värmeledningsförmåga kräver snabbare pulser med högre ström. Konsultera alltid maskintillverkarens svetsschematabeller för din specifika materialkombination och bekräfta att den tillgängliga anläggningens strömförsörjning kan stödja toppbehovet utan att orsaka skadlig spänningssänkning.
Duty cycle är den procentandel av tid inom en 10-minutersperiod som en maskin kan arbeta med sin nominella effekt utan överhettning. En 50 % arbetscykel betyder 5 minuter på, 5 minuter av vid full märkström. Om ditt faktiska processbehov överstiger maskinens nominella arbetscykel, kommer det termiska skyddet att lösa ut maskinen eller, ännu värre, orsaka accelererad isoleringsförsämring. Beräkna alltid din faktiska påsvetsningstid kontra total cykeltid, lägg till en säkerhetsmarginal på 15 % och välj en maskin med en nominell arbetscykel över den siffran. För nästan kontinuerlig automatiserad produktion, specificera maskiner klassade till 80 % eller högre.
För produktionsvolymer över 500 svetsar per skift på material tjockare än 1 mm, ja — investeringen betalar sig enbart genom svetskonsistens. Manuell aktivering introducerar en operatörsberoende kraftvariation på 20 – 40 %, vilket direkt översätts till variationer i nuggetstorlek. Pneumatisk aktivering håller kraften inom 2 – 5 % av börvärdet varje cykel. Reduktionen av skrot och minskad omarbetning kompenserar vanligtvis inköpspremien inom 6 – 18 månader beroende på delvärde och avvisningsgrad. För lågvolymsprototyper eller reparationsarbeten är en manuell pedalmaskin av hög kvalitet fortfarande det mest ekonomiska valet.
Tekniskt möjligt, men praktiskt utmanande. Aluminium kräver ungefär 10 gånger den termiska ingångshastigheten för mjukt stål för samma tjocklek, vilket kräver MFDC-strömkällasteknik med mycket korta svetstider och höga toppströmmar. Elektrodspetsens geometri och material är också olika: stympad konspets för stål kontra radie-spetsar för aluminium. Att byta mellan material kräver att inte bara svetsschemat ändras utan ofta även elektrodhållarna och spetsarna. För dedikerad högvolymproduktion ger separata maskiner optimerade för varje material mycket bättre resultat och lägre verktygsbyte.
Underhåll av elektrodspetsar och kylsystemsintegritet är de två bästa. Slitna eller svampade elektrodspetsar ökar kontaktytan, minskar strömtätheten och producerar underdimensionerade svetsklumpar - ofta utan att utlösa något larm. Spetsförband eller byte enligt schema är den enskilt största underhållsåtgärden. Samtidigt orsakar blockerat eller otillräckligt kylvattenflöde att transformatorlindningens temperatur stiger över designgränserna. I de flesta dokumenterade för tidiga transformatorfel spårar grundorsaken tillbaka till en blockerad eller underdimensionerad kylkrets. Dessa två artiklar står tillsammans för över 70 % av maskinstopp som kan undvikas och för tidigt utbyte i industriella miljöer.
Rekommenderade produkter
Produkt
Kontaktinformation.
+86-152-5712-5882
Fax: +86-563-2269966
Nr 21 Guangping Road, Guangde Economic Development Zone, Guangde City, Anhui -provinsen
QR -kod